
I transistor ad alta mobilità elettronica (HEMT) basati su fosfuro di indio (InP) sono ampiamente utilizzati in applicazioni ad alta frequenza impegnative, soprattutto dove sono essenziali bassi rumori e alte prestazioni di trasporto elettronico. Sono particolarmente rilevanti per amplificatori criogenici a basso rumore (LNA) per radioastronomia, lettura di calcolo quantistico e sistemi a onde millimetriche e submillimetriche.
Le prestazioni di un HEMT InP dipendono non solo dalla lunghezza del gate, dalla resistenza di contatto e dall'elaborazione del dispositivo, ma anche dalla struttura epitassiale sottostante. Il canale InGaAs, la barriera InAlAs, lo strato distanziatore e il profilo di doping determinano collettivamente il gas elettronico bidimensionale (2DEG), influenzando la mobilità dei portanti, la tensione soglia, le prestazioni del rumore e la compatibilità di fabbricazione.
Per gli sviluppatori di dispositivi, ottimizzare l'epitassia InP HEMT richiede di bilanciare il trasporto elettronico, il controllo elettrostatico e l'integrazione dei processi. Questo articolo esamina due considerazioni importanti: l'ingegneria dello strato distanziatore per prestazioni criogeniche a basso rumore e stabilità dello strato cappuccio durante la fabbricazione del dispositivo.
1. Strutture Epitassiali InP HEMT
Le wafer epitasiali InP HEMT impiegano comunemente un canale InGaAs e una barriera InAlAs cresciute su un substrato InP semi-isolante. L'eterostruttura a reticolo adatto supporta il trasporto di elettroni ad alta mobilità, mentre il profilo di doping e il design del distanziatore aiutano a controllare il trasferimento di elettroni e la formazione di 2DEG.
A seconda delle esigenze del dispositivo, lo stack epitaxiale può includere uno strato di cappuccio InGaAs, uno strato di incisione InP, una barriera InAlAs, uno strato distanziatore, un canale InGaAs e un buffer InAlAs.
Di seguito sono elencate due strutture rappresentative. Gli spessori esatti e le concentrazioni di doping dipendono dall'architettura del dispositivo prevista e devono essere stabiliti tramite progettazione specifica per progetto.
1.1 InGaAs/InAlAs/InP HEMT dopato con Delta
Una struttura dopata con delta utilizza un piano di dopaggio sottile e altamente localizzato per fornire elettroni al canale. Uno spaziatore non dopato separa i dopanti dal pozzo quantistico InGaAs, aiutando a ridurre la diffusione di impurità ionizzate mantenendo al contempo un'alta concentrazione di portatori.
| Strato Epi-Epotherico | Materiale | Spessore | Dopante |
|---|---|---|---|
| Cap | InGaAs | * | * |
| Fermata di incisione | InP | * | * |
| Barriera | InAlAs | * | * |
| Doping planare | * | * | |
| Spaziatore | InAlAs | 5nm | * |
| Canale | InGaAs | * | * |
| Buffer | InAlAs | * | * |
| Substrato | SI-InP |
La concentrazione di delta-doping e lo spessore del distanziatore devono essere ottimizzati insieme. Una vicinanza eccessiva tra dopanti e canale può aumentare la diffusione delle impurità, mentre uno spaziatore eccessivamente spesso può modificare il trasferimento elettronico e le caratteristiche elettrostatiche del dispositivo.
1.2 InGaAs/InAlAs/InP HEMT per applicazioni a basso rumore
Gli HEMT InP a basso rumore utilizzano un'eterostruttura simile, con la sequenza degli strati e il profilo di doping adattati alla temperatura operativa target, alla gamma di frequenze e ai requisiti di rumore. Una struttura rappresentativa come:
| Strato Epi-Epotherico | Materiale | Spessore | Dopante |
|---|---|---|---|
| Cap | InGaAs | 20nm | * |
| Fermata di incisione | InP | * | * |
| Barriera | InAlAs | * | * |
| Spaziatore | InAlAs | * | * |
| Canale | InGaAs | * | * |
| Buffer | InAlAs | * | * |
| Substrato | SI-InP |
Per gli LNA criogenici, la progettazione epitassiale dovrebbe tenere conto della mobilità dei portatori a bassa temperatura, della tensione soglia, del controllo del gate e del rumore intrinseco del canale. Per i dispositivi a onde millimetriche, i compromessi rilevanti possono includere anche la densità di portanti, la resistenza di accesso, la capacità parassita e il guadagno ad alta frequenza.
Il PWG può discutere requisiti personalizzati di crescita epitassiale basati su InP in base alla sequenza dello strato bersaglio, agli spessori, ai profili di doping e alle specifiche del substrato.
2. Spessore dello strato distanziatore e prestazioni del rumore criogenico
In un tipico HEMT InP, gli elettroni forniti da uno strato dopato con delta al sili si trasferiscono nel pozzo quantistico InGaAs, formando un 2DEG vicino all'eterointerfaccia InAlAs/InGaAs. La regione InAlAs non dopata tra il piano dopante e il canale è nota come strato distanziatore.
Spessore del distanziatore, comunemente indicato come dSP, influenza l'equilibrio tra concentrazione dei portatori, mobilità e controllo elettrostatico. Un distanziatore più sottile posiziona i dopanti ionizzati più vicino al canale, aumentando potenzialmente la diffusione delle impurità. Aumentare lo spessore del distanziatore può migliorare la mobilità, ma il valore ottimale dipende dall'eterostruttura completa e dalle condizioni operative del dispositivo.
2.1 Influenza sulla mobilità e sulle caratteristiche del DC
Li et al. (2022) hanno indagato le HEMT InP con spessori di distanziatori di 1, 3, 5 e 7 nm. Le concentrazioni di delta-doping sono state calibrate per mantenere una concentrazione di elettroni superficiali di circa 2,5 × 1012cm−2.
A bassa temperatura, la mobilità Hall riportata è aumentata da circa 17.000 cm²/V·s per lo spaziatore da 1 nm a 53.000 cm²/V·s per lo spaziometro da 5 nm, con ulteriori miglioramenti che si avvicinano alla saturazione a 7 nm.
I risultati indicano che uno spaziatore molto sottile può aumentare la diffusione delle impurità e limitare il trasporto degli elettroni. Tuttavia, massimizzare la mobilità da solo non produce necessariamente le migliori prestazioni complessive del dispositivo.
A 5 K, il dispositivo distanziatore da 1 nm mostrava una capacità ridotta di condurre la corrente. Il dispositivo distanziatore da 5 nm ha raggiunto una swing subsoglia di circa 12 mV/dec e una tensione soglia di 0,1 V, dimostrando un controllo favorevole del gate nelle condizioni di prova riportate.
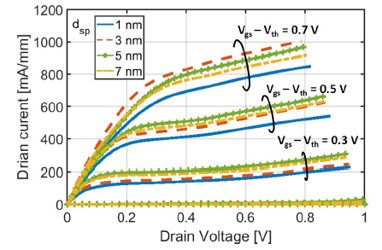
Fig. 1 — Caratteristiche di uscita degli HEMT InP con diversi spessori di strato distanziatore
2.2 Spessore del distanziatore e rumore a bassa temperatura
Per valutare l'impatto pratico sul rumore, i ricercatori hanno integrato HEMT con diversi spessori di distanziatore in LNA a tre stadi che operano su 4–8 GHz e hanno misurato le loro temperature di rumore a 5 K.
Le temperature medie di rumore dell'LNA misurate erano:
| Spessore del distanziatore | Temperatura media del rumore LNA |
|---|---|
| 1 nm | 1,9 K |
| 3 nm | 1.7 K |
| 5 nm | 1.4 K |
| 7 nm | 1,6 K |
Tra le strutture testate, lo spaziatore da 5 nm ha fornito la temperatura media del rumore più bassa. La temperatura del rumore estratto dello scarico ha raggiunto anch'essa il minimo per questa struttura, indicando un rumore intrinseco del canale inferiore nelle condizioni operative indagate.
Questi risultati dimostrano che l'ottimizzazione dello strato distanziatore può influenzare direttamente le prestazioni di rumore a bassa temperatura degli HEMT InP. Mostrano anche perché la progettazione epitassiale dovrebbe essere valutata in base ai requisiti operativi a livello di dispositivo piuttosto che solo alla mobilità del portaere.
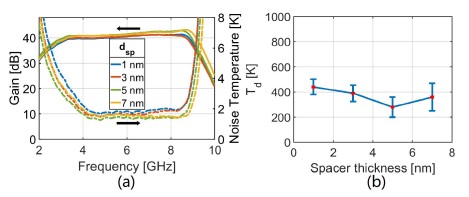
Fig. 2 — Guadagno e temperatura di rumore delle LNA criogeniche che incorporano HEMT InP con diversi spessori di distanziatori, inclusa la temperatura del rumore estratto dello scarico
2.3 Trasferimento nello spazio reale e lo spessore ottimale del distanziatore
Un meccanismo discusso da Li et al. è il trasferimento nello spazio reale (RST), in cui elettroni energetici del canale attraversano la barriera potenziale ed entrano nello strato barriera. Questo processo può introdurre ulteriore rumore e ridurre l'efficienza del trasporto del canale previsto.
Nello studio riportato, i dispositivi con distanziatori da 1 e 3 nm hanno mostrato resistenze differenziali negative sotto alta tensione di gate, mentre i dispositivi da 5 e 7 nm non hanno mostrato lo stesso comportamento nelle condizioni testate.
I ricercatori hanno anche scoperto che la struttura del distanziatore a 5 nm aveva la tensione di overdrive al gate più basso al polarismo sonoro ottimale. Questo era coerente con una riduzione del trasferimento nello spazio reale e una temperatura di rumore misurata più bassa.
I risultati evidenziano l'interazione tra spessore del distanziatore, tensione soglia, trasporto del portante e generazione di rumore. Per gli HEMT InP criogenici, lo spaziatore ottimale è quindi un parametro di progettazione specifico del dispositivo piuttosto che un valore fisso applicabile a ogni struttura epitassiustica.
3. Stabilità dello strato di condensatore e resistenza di contatto nel processamento InP HEMT
Le prestazioni elettriche sono solo una parte di un'epitassia InP HEMT di successo. Lo strato di cappuccio deve anche rimanere compatibile con la successiva metallizzazione, la rimozione delle resist e altri passaggi di fabbricazione.
Saranovac et al. (2019) hanno indagato l'incisione elettrochimica nella fabbricazione di InP HEMT e hanno riferito che la contaminazione da umidità durante il sollevamento del metallo potrebbe danneggiare strutture di cappuccio altamente dopate a base di GaInAs/InGaAs, a seconda del sistema materiale e delle condizioni di lavorazione.
Tali danni possono ridurre l'area di contatto effettiva e aumentare la resistenza ohmica al contatto, compromettendo i benefici elettrici di una struttura epitassiale altrimenti ben progettata.
3.1 Incisione legata all'umidità durante il sollevamento del metallo
Negli esperimenti riportati, la resistenza di contatto è aumentata con l'aumento del contenuto d'acqua nel solvente di sollevamento N-metil-2-pirrolidone (NMP) e con tempi di esposizione più lunghi.
Le osservazioni SEM in sezione trasversale e superficiale hanno rivelato incisioni laterali sotto i bordi metallici, creando vuoti nello strato di copertura e riducendo l'area di contatto effettiva.
Questi risultati indicano che l'integrità dello strato di cappuccio può essere influenzata dalle interazioni tra semiconduttore, metallo e ambiente di lavorazione. Il controllo dell'umidità e le condizioni di sollevamento meritano quindi attenzione nello sviluppo di processi affidabili di fabbricazione InP HEMT.
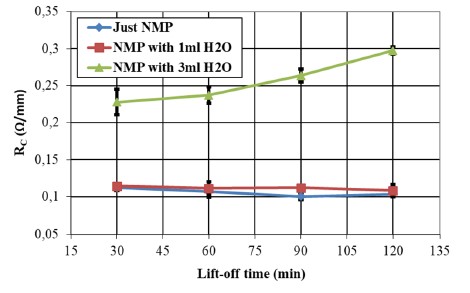
Fig. 3 — Tendenza di variazione della resistenza di contatto sotto diversi contenuti d'acqua e tempi di sollevamento
3.2 Relazione tra doping e incisione elettrochimica
Lo studio propose che la chimica dei solventi legata all'umidità e le reazioni elettrochimiche tra metallo e semiconduttore contribuissero al danno osservato allo strato di cappuccio.
Gli strati di cappuccio altamente dopati possono fornire un percorso a bassa resistenza per la formazione di contatti ohmici, ma va considerato anche il loro comportamento durante il trattamento umido. Nelle condizioni studiate, un doping più elevato era associato a un'incisione più severa, illustrando un potenziale compromesso tra resistenza al contatto e stabilità del processo.
Le implicazioni sono importanti per la progettazione epitassile: l'aumento del dopaggio dello strato di cappuccio non dovrebbe essere trattato come una soluzione isolata alla resistenza di contatto. La composizione del materiale selezionata, il profilo di doping, il sistema metallico e l'ambiente di fabbricazione devono essere considerati insieme.
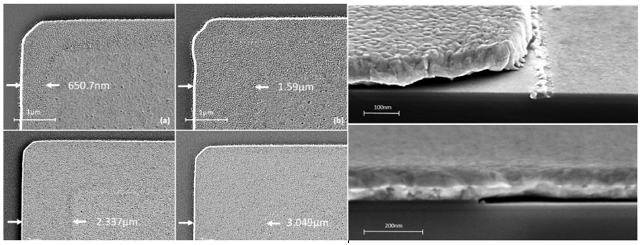
Fig. 4 — Immagini SEM che mostrano incisioni laterali e formazione di vuoti sotto contatti metallici durante il processo di decollo
Queste osservazioni non significano che gli strati di cappuccio altamente dopati siano intrinsecamente inadatti. Piuttosto, sottolineano la necessità di adattare le specifiche epitassiali al processo di fabbricazione previsto e di controllare l'esposizione all'umidità durante le fasi sensibili di lavorazione.
4. Considerazioni chiave per la progettazione epitassiale InP HEMT
Le prestazioni degli InP HEMT dipendono dall'interazione tra struttura epitassile, trasporto del portatore e condizioni di fabbricazione. Gli studi sopra discussi evidenziano diverse considerazioni importanti:
- Ingegneria 2DEG:La composizione del canale, la struttura barriera e il profilo di doping influenzano la concentrazione e il confinamento dei portatori.
- Ottimizzazione del livello spaziatorio:Lo spessore dello spaziatore influisce sulla diffusione delle impurità, la mobilità degli elettroni, la tensione di soglia e le prestazioni del rumore criogenico.
- Funzionamento a bassa temperatura:I parametri epitassiali devono essere valutati rispetto alla temperatura operativa bersaglio, alla gamma di frequenza e ai requisiti di rumore.
- Stabilità dello strato di cappuccio:La composizione del cappuccio e il dopaggio devono essere considerati insieme a metallizzazione, resistenza di contatto e condizioni di sollevamento.
- Compatibilità dei processi:I processi di progettazione e fabbricazione epitassiali dovrebbero essere ottimizzati insieme per bilanciare prestazioni elettriche e affidabilità produttiva.
Non esiste una struttura epitassiale unica ottimale per ogni applicazione InP HEMT. La combinazione appropriata di spessori degli strati, profili di dopaggio e composizioni dei materiali dipende dall'architettura del dispositivo prevista e dalle condizioni operative. Una progettazione epitassiale accurata è quindi essenziale per raggiungere l'equilibrio richiesto tra basso rumore, alta mobilità elettronica, controllo elettrostatico e compatibilità di processo.
Riferimenti
- Li, J., Pourkabirian, A., Bergsten, J., Wadefalk, N., & Grahn, J. (2022). Influenza dello spessore del distanziatore sulle prestazioni del rumore negli HEMT InP per LNA criogenici.Lettere IEEE Electron Device, 43(7), 1029–1032.
- Saranovac, T., Ruiz, D. C., Han, D., Arabhavi, A. M., Ostinelli, O., & Bolognesi, C. R. (2019). Effetti dell'incisione elettrochimica sulla fabbricazione InP HEMT.Operazioni IEEE sulla produzione di semiconduttori, 32(4), 496–501.
Discuti con il nostro team un'epitassia InP HEMT
Power Wafertech fornisce materiali epitassiali semiconduttori personalizzati per applicazioni di dispositivi ad alta frequenza e basso rumore. Contattaci per esplorare le strutture epitassiali InP HEMT allineate con l'architettura del tuo dispositivo e i requisiti di processo.
Contatta il nostro team